


К100 Округла шипка од алатног челика
Опис производа
|
Еквивалент
Челика
|
АИСИ
|
ДИН
|
ЈИС
|
ГБ
|
|
D3
|
1.2080
|
СКД1
|
Цр12
|
|
Хемијски састав (проценти)
|
||||||
|
Челика
|
C
|
Си
|
Мн
|
Цр
|
P
|
S
|
|
D3
|
2.00-2.35
|
0.10-0.60
|
0.10-0.60
|
11.00-13.50
|
Мање или једнако 0.03
|
Мање или једнако 0.03
|
|
1.2080
|
1.90-2.20
|
0.10-0.60
|
0.20-0.60
|
11.00-13.00
|
Мање или једнако 0.03
|
Мање или једнако 0.03
|
|
СКД1
|
1.90-2.20
|
0.10-0.60
|
0.20-0.60
|
11.00-13.00
|
Мање или једнако 0.03
|
Мање или једнако 0.03
|
|
Доступна величина
|
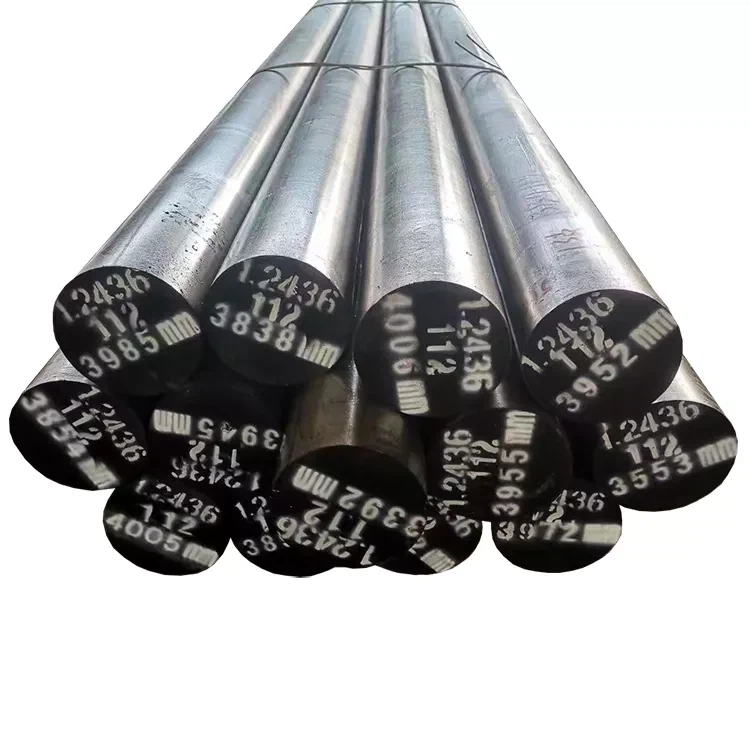
Округла шипка: топло ваљана: пречник 10-60мм, топло кована: пречник60-550 мм
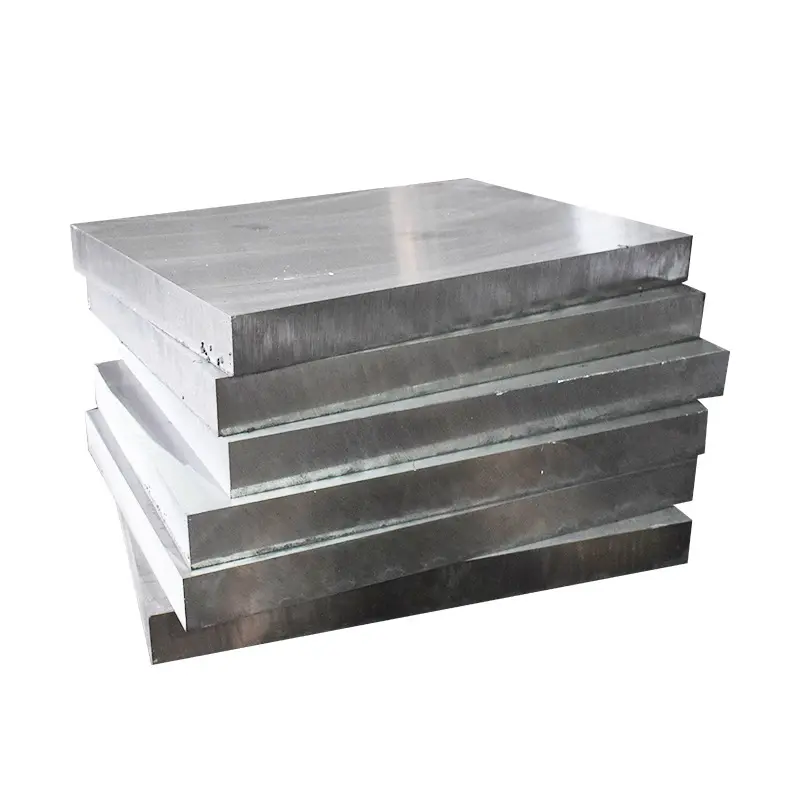
Равна шипка: топло ваљана: 12-60Кс100-610 мм, топло кована: 30-350Кс200-810 мм |
||
|
Стање површине
|
Црна површина / Пескарење / Брушено / Обрађено
|
||
|
Жарена тврдоћа
|
ХБ250МАКС
|
||
|
Карактеристике
|
висока чврстоћа, добра каљивост и отпорност на хабање
|
||
|
|
Алати за сечење високих перформанси за дебљину до 4 мм, матрице за обрезивање, матрице за папир и пластику, сечива за сечење материјала лаких мерача, матрице за претање за ваљање, цртање, дубоко извлачење, јастучићи за притисак и пластични калупи који су веома отпорни на хабање
|
||
|
Термичка обрада
|
Заједно са хлађењем пећи после (850~870) степени × (3~4)х. (740 ~ 760) степени × (4 ~ 5) х, ван ваздуха хладан Ниска ударна жилавост и треба избегавати каљење на око 950 ~ 1150 степени
Процес производа: |
||
Израда и топлотна обрада
Термичка обрада
Д3 алатни челик захтева каљење и каљење да би се постигла максимална својства. За максималну прецизност, делове алатног челика Д3 треба ослободити напрезања након грубе обраде. Стрес треба ослободити на 648 степени (1200 степени Ф) на један сат и полако охладити.
Жарење
Жарење алатног челика Д3 треба да се обави у пећи са контролисаном атмосфером. Д3 алатни челик треба темељно загрејати до 871 степен (1600 степени Ф) и полако хладити брзином не већом од -6 степени (20 степени Ф) на сат, све док пећ не поцрни. Затим материјал треба уклонити и охладити на ваздух.
Каљење
Д3 алатни челик треба да се охлади на собну температуру и одмах каље. Делове треба ставити у пећ за каљење и полако повећавати до жељене температуре каљења. Потребно је каљење у трајању од 1 сата по инчу дебљине.
Стврдњавање
Д3 алатни челик треба правилно загрејати јер је веома осетљив на прегревање и ако се не загрева не може се постићи максимална тврдоћа. Рад треба директно ставити у пећ загрејану на 954 степена (1750 степени Ф) и намакати 20-25 минута, плус 5 минута по инчу дебљине, а затим га угаси у уљу да би се стврднуо.
К100 Процес производње алатног челика
Топљење у електричним пећима(ЕФ)→Пећ са лопатицом (ЛФ)→Вакумско дегазирање(ВД)→ Ингот заштићен аргоном →Вишесмерно ковање → (Конкавно ковање →)Нормализација плус жарење дифузијом водоника → Ултразвучна детекција грешака →Кушење плус каљење предучвршћивање
Обрадивост
75-80 процената угљеничног челика од 1 процента.
Отпорност на корозију
Отпорност на корозију ове легуре је боља него код обичних угљеничних челика. Међутим, зарђаће ако се не заштити.
Слика производа

Наша фабрика

Железара

Производња ингота

Форгед Барс

Мацхинари
Испорука

Паковање и достава
-
Унутрашња величина контејнера је испод:
-- 20фт ГП: 5,8 м (дужина) к 2,13 м (ширина) к 2,18 м (висока)
-- 40фт ГП: 11,8 м (дужина) к 2,13 м (ширина) к 2,18 м (висока)
-- 40фт ХГ: 11,8 м (дужина) к 2,13 м (ширина) к 2,72 м (висока)
Popularne oznake: к100 округла шипка од алатног челика, Кина к100 алатна челична округла шипка произвођачи, добављачи, фабрика
Можда ти се такође свиђа



Pošalji upit